Przygotowanie złącza
Przy spawaniu rur TIG jakość połączenia zaczyna się od przygotowania elementów. Końce rur powinny być docięte prostopadle, oczyszczone z tłuszczu i tlenków oraz ustawione współosiowo. Szczelinę i ewentualne ukosowanie dobiera się do grubości ścianki, średnicy i wymagań dokumentacji. Rury należy stabilnie zamocować, pozostawiając dostęp do całego obwodu złącza. Przed wykonaniem spoiny warto sprawdzić dopasowanie i wykonać równomiernie rozmieszczone sczepy.
Grań i osłona
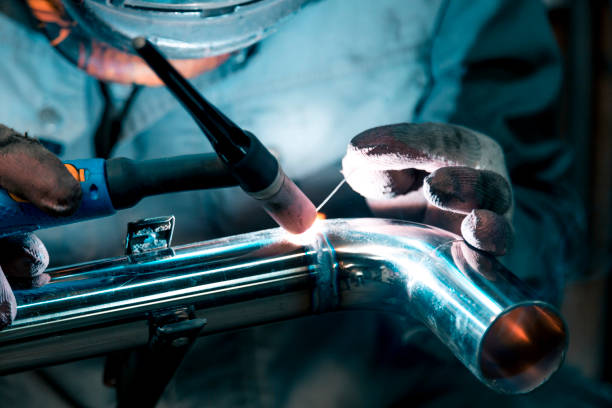
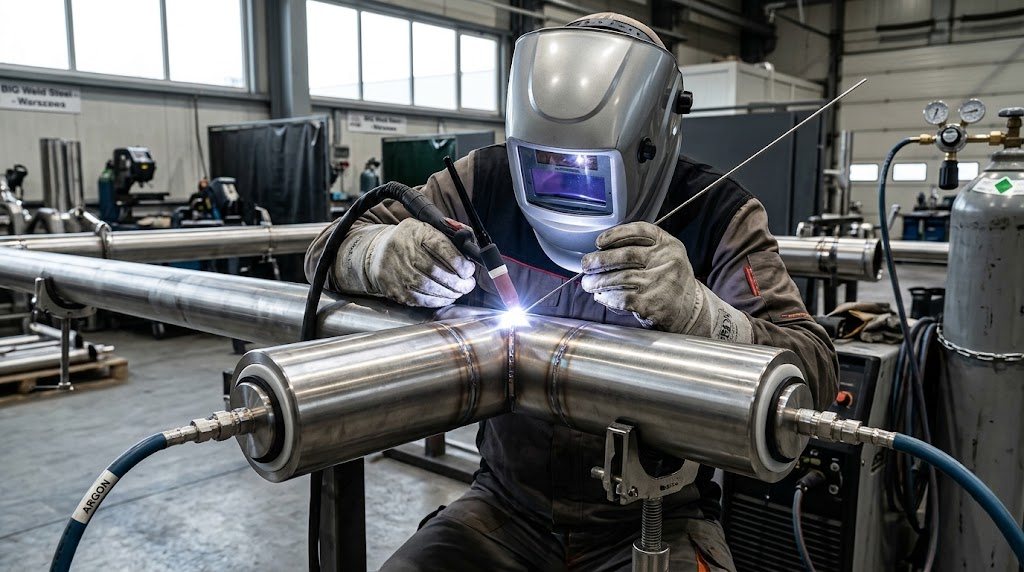
W metodzie TIG nietopliwa elektroda wolframowa wytwarza łuk, a gaz osłonowy chroni jeziorko spawalnicze przed dostępem powietrza. Przy rurach ze stali nierdzewnej często stosuje się również osłonę gazową od strony wewnętrznej, aby ograniczyć utlenianie grani. Przepływ gazu, czystość przewodów i szczelność zaślepek mają znaczenie dla efektu. Spawacz kontroluje długość łuku, ilość ciepła oraz prędkość prowadzenia palnika, szczególnie w pozycjach wymuszonych.
Odbiór spoiny
Po zakończeniu spawania sprawdza się ciągłość i równomierność lica, wygląd grani, ewentualne podtopienia oraz przebarwienia. Sam estetyczny wygląd nie potwierdza jednak pełnej jakości złącza. Zakres badań — od oględzin wizualnych po badania nieniszczące — zależy od przeznaczenia instalacji, dokumentacji i obowiązujących wymagań. W przypadku stali nierdzewnej istotne może być także właściwe oczyszczenie powierzchni po spawaniu.
Co dalej?
Przy zlecaniu spawania rur TIG warto przekazać średnice, grubości ścianek, gatunek materiału, rysunki połączeń i informacje o warunkach pracy instalacji. Pozwala to dobrać sposób przygotowania złączy, organizację spawania oraz wymagany zakres kontroli. Dobrze ustalone wymagania ograniczają poprawki i ułatwiają odbiór gotowych elementów.
MASZ PROJEKT DO WYKONANIA?
Prześlij rysunek instalacji, średnicę i gatunek rur oraz wymagania dotyczące spoin. Pomożemy ustalić zakres prac i przygotować wycenę.